


ISO 16949 стандартен SMT PCB монтаж
Технически спецификации, приложения и възможности за обслужване
1. Въведение-на ISO16949 SMT печатна платка
ISO 16949 е международен стандарт за управление на качеството, разработен изключително за автомобилната индустрия. Той интегрира основните принципи на ISO 9001, като същевременно включва допълнителни специфични-за индустрията изисквания, като управление на веригата за доставки, предотвратяване на рискове в процеса и проследимост на продукта. За сглобяване на печатни платки с технология за повърхностен монтаж (SMT), съответствието с ISO 16949 означава, че целият производствен процес трябва да бъде съобразен, за да отговори на изискванията за висока надеждност, дълъг експлоатационен живот и тежки работни условия на автомобилната електроника. Всеки етап-от избора на суровини и контрола на точността на поставяне до тестването и проверката на готовия продукт-трябва да отговаря на най-високите-стандарти в индустрията.
SMT PCB модулите, произведени в съответствие с ISO 16949, могат да поддържат стабилна работа в екстремни автомобилни среди. Те включват системи за управление на превозни средства (които издържат на непрекъснати вибрации и колебания на напрежението), системи за инфоразвлечение в -автомобили (изискващи дългосрочна-стабилност на предаване на данни) и усъвършенствани системи за подпомагане на водача (ADAS, които изискват ултра-висока прецизност на обработка на сигнала). Като такива, те осигуряват критична хардуерна поддръжка за автомобилната безопасност и производителност.
2. Спецификации
ISO16949 SMT
2.1 Съответствие със стандартите
Целият процес на ISO16949 SMT PCB сглобяването се придържа към сертификационната система ISO 16949, обхващаща одити на квалификацията на доставчиците (изискващи сертификационни документи, съответстващи на IATF 16949-), мониторинг на параметрите на производствения процес (напр. запис в реално време и възможност за проследяване на профилите на температурата на пещта за препълване) и архивиране на качеството на готовия продукт (данните за качеството за всяка партида трябва да се съхраняват най-малко 10 години). Това гарантира пълно съответствие с изискванията на автомобилната индустрия за последователност и проследимост на продукта.
2.2 Типове компоненти
Поддържа монтирането на всички видове електронни компоненти, включително конвенционални пасивни компоненти (резистори, кондензатори, индуктори с точност от ±1% или по-висока) и активни компоненти (IC чипове, LED източници на светлина, сензори). Той също така специално побира специализирани компоненти за -автомобили, като например устойчиви на висока-температура-автомобилни MCU (работен температурен диапазон: -40 градуса до 150 градуса), сензори за -автомобили (с устойчивост на електромагнитни смущения) и конектори с висока-надеждност (с живот на цикъла на свързване По-голям от или равно на 1000 пъти). Всички компоненти трябва да предоставят пълни доклади за сертифициране от серията AEC-Q
2.3 Процес на запояване
Използва безоловна{0}}технология за запояване (съвместима с RoHS 2.0 и последващите ревизирани екологични изисквания). Основният процес е запояване без олово-reflow (обикновено използвайки припой SAC305 с точка на топене 217 градуса), докато запояване без олово-на вълна се използва за специфични специални спойки. По време на процеса на запояване температурните профили на пещта за преформатиране трябва да бъдат оптимизирани (8-10 профили за нагряване/накисване/охлаждане, персонализирани за различни типове компоненти), като се гарантира процент на празнини на спойката от по-малко или равно на 5% (по-малко от или равно на 3% за прецизни компоненти като BGA), за да се изпълнят дългосрочните изисквания за надеждност на спойката на автомобилната електроника.
2.4 Толерантност на сглобяване
Разчита на високо{0}}прецизно SMT оборудване (напр. машини за поставяне от серия Fuji NX или серия Yamaha YSM) за постигане на микрон{3}}прецизност на поставяне. Отклонението на централното позициониране на компонентите се контролира в рамките на ±0,05 mm, а отклонението на подравняването на щифта е по-малко или равно на 0,03 mm. За фини-компоненти на стъпка (напр. опаковки 01005, QFP със стъпка на щифта по-малка или равна на 0,4 mm) е необходимо допълнително калибриране на машинното зрение, за да се осигури добив на поставяне, по-голям или равен на 99,95%.
2.5 Тестване
Внедрява пълна-система за тестване на процеси:
След -поставяне: 100% автоматизирана оптична инспекция (AOI) с разделителна способност, по-голяма или равна на 5 μm, способна да идентифицира над 20 типа дефекти (напр. липсващи компоненти, разместване, студени споени съединения).
След-запояване: рентгенова проверка (за долни-странични запоени съединения на BGA, CSP и др.) за откриване на вътрешни празнини и мостове през компоненти.
Функционална проверка: В-тестване на верига (ICT), обхващащо над 98% от възлите на веригата за откриване на отворени вериги, къси съединения и отклонения на параметрите на компонентите.
Проверка на вземане на проби: 0,5%-1% от пробите на партида се подлагат на екологични тестове (напр. температурни цикли, тестване на вибрации).
2.6 Температурна толерантност
Готовите продукти могат да работят стабилно при екстремни температурни диапазони. Стандартният работен температурен диапазон е от -40 градуса до 125 градуса, докато персонализираните продукти (напр. печатни платки за двигателните отделения) могат да издържат на температурни колебания от -55 градуса до 150 градуса. След тестване с температурни цикли (редуване между -40 градуса и 125 градуса, 30 минути на цикъл, общо 1000 цикъла), влошаването на производителността на веригата е по-малко или равно на 5%.
2.7 Материал
Субстратът за сглобяване на SMT PCB по ISO16949 използва материал FR4 с висока температура на встъкляване (Tg) със стандартна стойност на Tg по-голяма или равна на 170 градуса и версия с висока -надеждност Tg с по-голяма или равна на 200 градуса. Дебелината на субстрата варира в зависимост от сценария на приложение (0,8 mm, 1,0 mm, 1,6 mm и т.н.), а дебелината на медното фолио е по-голяма или равна на 1 oz (за да се осигури капацитет-на ток и разсейване на топлината). Повърхностните покрития включват иммерсионно злато (висока устойчивост на корозия, подходящо за високо-честотни сигнали), изравняване на спойка с горещ въздух (HASL,-рентабилно) или органичен консервант за спояване (OSP, екологичен и подходящ за фина{15}}запояване)-всички отговарящи на-изискванията за дългосрочно обслужване на автомобилната индустрия.
3. Функции и приложения
Сертифицираните по ISO 16949 SMT печатни платки се използват широко в индустрията на автомобилната електроника, с ключови приложения и функции, както следва:
3.1 Блокове за управление на двигателя (ECU).
Като „мозък“ на двигателя, SMT PCB в ECU позволява обработка на данни в реално{0}}време и прецизен контрол. Той събира сигнали от над 20 сензора (напр. положение на дросела, налягане на горивото, температура на входящия въздух) и изчислява оптималния обем на впръскване на гориво и момента на запалване в рамките на милисекунди. Той също така следи индикаторите за емисии на отработени газове (напр. концентрации на NOx, CO), за да балансира изходната мощност на двигателя и съответствието с екологичните изисквания. Освен това печатната платка трябва да издържа на високи температури (над 100 градуса) и непрекъснати вибрации в двигателното отделение.
3.2 Инфотейнмънт системи
Служейки като основен хардуер за развлечения, навигация и свързаност в-автомобила, SMT PCB интегрира много-модулни вериги:
Мултимедийни декодиращи чипове (поддържащи възпроизвеждане на 4K видео).
GPS модули за позициониране (точност на позициониране По-малка или равна на 10 m).
Bluetooth/Wi-Fi комуникационни модули (поддържащи едновременни връзки с множество-устройства).
Вериги на драйвери на сензорен екран.
Дизайнът на печатната платка оптимизира целостта на сигнала, за да се избегнат електромагнитни смущения (EMI) между модулите, като не се гарантира забавяне на навигационния глас, възпроизвеждането на музика или операциите с докосване. Той също така отговаря на ниските-изисквания за мощност в-среди на превозно средство (ток в режим на готовност по-малък или равен на 10mA).
3.3 Системи за безопасност
SMT печатните платки са от решаващо значение за безопасността на превозното средство, с приложения в контролери на въздушни възглавници, анти{0}}системи за блокиране на спирачките (ABS) и системи за електронен контрол на стабилността (ESC):
Контролери на въздушните възглавници: PCB контролира точно времето и силата на разгръщане на въздушните възглавници на различни позиции в рамките на по-малко или равно на 50 ms от сблъсък, за да предотврати фалшиво разгръщане или закъснения.
Системи ABS/ESC: Чрез събиране на сигнали от сензорите за скорост на колелата, печатната платка изчислява степента на приплъзване на колелата в реално време и регулира бързо спирачното налягане, за да предотврати блокирането-на колелата или поднасянето на превозното средство, осигурявайки нулево забавяне в предаването на спирачния сигнал.
3.4 Усъвършенствани системи за подпомагане на водача (ADAS).
Като основна хардуерна основа за технологията за автономно шофиране, SMT печатните платки поддържат високо{0}}прецизна обработка на сигнала на сензора и-изчисления за вземане на решения:
Помощ за-спазване на лентата: Обработва сигнали за пътна маркировка, събрани от камери или LiDAR, за да изчисли разстоянието при напускане на лентата на превозното средство и корекции на системата за управление.
Адаптивен круиз контрол: Получава сигнали за разстоянието и скоростта на предходните превозни средства от радар с милиметрови-вълни, за да регулира автоматично скоростта на превозното средство и да поддържа безопасно разстояние след него.
Предупреждение за сблъсък: Интегрира мулти{0}}сензорни данни (камера + радар), за да издава предупреждения 1-2 секунди преди потенциални сблъсъци или дори да задейства аварийно спиране.
Тези печатни платки изискват свръх-висока прецизност на обработка на сигнала (закъснение на сигнала По-малко или равно на 1 ms) и устойчивост на EMI (за да се избегнат смущения от -радара в превозното средство, безжична комуникация и др.).
3.5 Системи за осветление
SMT печатните платки осигуряват стабилно шофиране за-LED осветление в автомобила, което позволява ефективно преобразуване на енергия и интелигентно управление:
Фарове: Задвижвайте LED светлинни източници към 实现 автоматично превключване на дълги-къси светлини и адаптивно затъмняване (регулиране на обхвата на светлината въз основа на пътните условия). PCB поддържа PWM технология за затъмняване (прецизност на затъмняване, по-голяма или равна на 1%) и поддържа стабилен ток на задвижване в температурния диапазон от -40 градуса до 85 градуса.
Задни светлини/мигачи: Приложете динамични ефекти като последователни мигачи и спиране с висока-яркост. Печатната платка интегрира много-канални светодиодни драйверни вериги, като същевременно отговаря на изискванията на автомобилната електроника за ниска консумация на енергия (ток на покой, по-малък или равен на 5mA) и дълъг експлоатационен живот (експлоатационен живот, по-голям или равен на 50 000 часа).
4. Подробности
4.1 Контрол на производствения процес
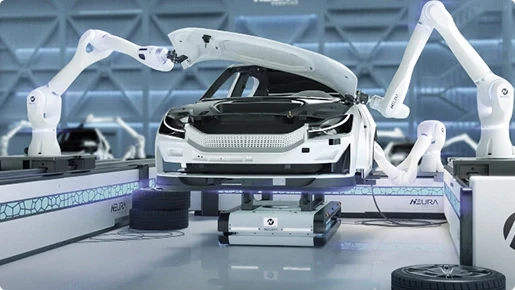
В съответствие с подхода за процеса на сглобяване на печатни платки SMT ISO16949 е създадена цялостна система за управление на „Хора, машини, материали, методи, околна среда и измерване“:
Персонал: Всички оператори трябва да преминат стандартно обучение IATF 16949 и да получат сертификат за умения (напр. SMT операторите трябва да овладеят калибрирането на параметрите на поставяне и идентифицирането на дефекти).
Оборудване: Производствените линии за SMT (машини за поставяне, фурни за пренареждане, оборудване за тестване на AOI) изискват редовна превантивна поддръжка (цикъл на поддръжка По-малък или равен на 1 месец), а ключовото оборудване трябва да съхранява записи за поддръжка и доклади за прецизно калибриране.
Околна среда: Производствените цехове трябва да контролират температурата и влажността (22±2 градуса, 45%±5% влажност) и да отговарят на стандартите за електростатична защита ANSI/ESD S20.20 (заземяване на подове, работни маси и персонал; електростатично напрежение По-малко или равно на 100V).
Проследяемост: На всяка печатна платка се присвоява уникален код за проследимост (напр. QR код), позволяващ пълна -информация за процеса (партида суров материал, време на производство, оператор, данни от тестване) да бъде заявена чрез системата, с прецизност на проследимостта до отделните продукти.
4.2 Критерии за избор на материал
Всички суровини трябва да отговарят на строгите изисквания на автомобилната индустрия, със специфични стандарти, както следва:
Субстрати: Трябва да отговарят на стандартите IPC-4101 и трябва да се предоставят доклади от тестове на трети страни за параметри (стойност на Tg, топлопроводимост, диелектрична константа).
Компоненти: Трябва да преминат сертификация от серия AEC-Q (напр. AEC-Q100 за интегрални схеми, AEC-Q200 за пасивни компоненти). Доставчиците трябва да бъдат включени в списъка с квалифицирани доставчици (QSL) и да преминават редовни одити от втора-страна.
Припой: Припоят без олово- трябва да отговаря на стандартите J-STD-006. Съхранението и употребата на паста за запояване изисква строг контрол на температурата и влажността (температура на охлаждане: 2-10 градуса, време за възстановяване на температурата по-голямо или равно на 4 часа), за да се предотврати влошаване на производителността на спойката.
4.3 Предотвратяване и контрол на дефекти
Въз основа на концепцията за предотвратяване на риска ISO 16949 е създадена система за „Превенция-Откриване-Подобряване“ от затворен-контур:
Предотвратяване: Потенциалните производствени рискове (напр. неправилно подравняване на компоненти, кухини в спойката) се идентифицират чрез анализ на режима на повреда и ефектите (FMEA) и се разработват предварително превантивни мерки (напр. оптимизиране на параметрите на поставяне, коригиране на профилите на преформатиране).
Откриване: В допълнение към пълното-автоматизирано тестване на процеса се задават точки за контрол на качеството (напр. първа-проверка на артикула след поставяне, преглед на вземане на проби след запояване), за да се осигури ранно откриване и обработка на дефекти.
Подобрение: За дефекти, идентифицирани по време на тестването (напр. 0,1% студени споени съединения в партида), се инициира анализ на първопричината (метод 5Why). Разработват се коригиращи и превантивни действия (напр. регулиране на налягането при печатане на паста за запояване) и се проверява ефективността на подобрението, за да се избегне повторение на подобни проблеми.
5. Квалификация
модулно заглавие
Lorem ipsum dolor sit amet consectetur adipisicing elit
5.1 Изисквания за сертифициране
Производителите трябва да притежават пълна системна сертификация по ISO 16949 (IATF 16949), като обхватът на сертифицирането обхваща целия процес на сглобяване на SMT PCB (от проектиране и производство до тестване). Освен това ключовите производствени процеси (напр. запояване, тестване) трябва да отговарят на специфичните-отраслови стандарти:
Процесите на запояване трябва да отговарят на IPC-A-610 клас 3 (най-високото изискване за надеждност за автомобилни продукти).
Методите за тестване трябва да отговарят на стандартите за консистенция на запояване IPC-J-STD-001.
5.2 Квалификация на доставчика
Доставчиците нагоре по веригата се подлагат на строги одити за квалификация, обхващащи:
Сертифициране: Доставчиците трябва да притежават сертификати като IATF 16949 и ISO 9001.
Възможност за качество: Предоставяне на качествени данни за последните 6 месеца (напр. процент на преминаване на партиди, процент на дефекти), с изисквания за процент на преминаване на партиди, по-голям или равен на 99,5% и процент на дефекти, по-малък или равен на 100ppm за ключови компоненти (напр. интегрални схеми за -автомобили).
Възможност за доставка: Оценка на стабилността на производството на доставчика и скоростта на -навременна доставка (изискване: По-голямо или равно на 98%), за да се гарантира, че няма прекъсвания на веригата за доставки.
Непрекъснато подобрение: Доставчиците трябва да създадат вътрешен механизъм за подобряване на качеството и да подават месечни отчети за качеството и планове за подобрение.
5.3 Тестване за квалификация на продукта
Готовите продукти трябва да преминат множество кръгове на строги тестове преди пускането на пазара, като основните тестови елементи включват:
Тестване на електрически характеристики: Тестване на непрекъснатост на веригата на печатни платки, изолационно съпротивление (по-голямо или равно на 100MΩ) и съпротивление на напрежение (по-голямо или равно на 500V AC, без прекъсване за 1 минута).
Тестване за надеждност на околната среда: Тестване на температурни цикли (-40 градуса до 125 градуса, 1000 цикъла), тестване на влажна топлина (40 градуса, 95% влажност, 1000 часа) и тестване на вибрации (10-2000Hz, 20G ускорение, 2 часа за X/Y/Z ос). След тестване продуктите не трябва да показват механични повреди и нормални електрически характеристики.
Тестване на живота: Симулация на дългосрочна-използване-в превозно средство (напр. непрекъсната работа при 85 градуса за 10 000 часа). След тестване влошаването на ключовите параметри (напр. скорост на предаване на сигнала, управляващ ток) е по-малко или равно на 10%.
Тестване за съответствие: RoHS изпитване за околната среда (ограничаване на над 10 опасни вещества като олово и кадмий) и изпитване за електромагнитна съвместимост на електромагнитната съвместимост (в съответствие с CISPR 25 стандартите за електромагнитна съвместимост на автомобилната електроника).
6. ЧЗВ
6.1 Какво прави ISO 16949 SMT печатна платка различна от стандартната печатна платка?
В сравнение със стандартния монтаж на PCB, съвместимият с ISO 16949 SMT PCB монтаж се различава в три основни аспекта:
По-строг контрол на качеството: Фокусира се не само върху квалификацията на готовия продукт, но и върху пълната-проследяемост на процеса (записване на всяка стъпка от суровините до готовите продукти), предотвратяване на рискове в процеса (предварително идентифициране на потенциални проблеми чрез FMEA) и отговаряне на високите изисквания на автомобилната индустрия за консистенция на продукта (партида-към-отклонение на параметрите на партидата По-малко или равно на 2%).
По-силна адаптивност към околната среда: Оптимизиран дизайн за екстремни автомобилни условия (висока температура, вибрации, EMI), като използване на субстрати с висока -Tg, подобряване на надеждността на спойката и добавяне на електромагнитни екраниращи слоеве. Това гарантира стабилна дългосрочна-работа при температури в диапазона от -40 градуса до 125 градуса и среда с непрекъснати вибрации.
По-изчерпателно тестване и проверка: В допълнение към стандартните AOI и ICT тестове, се изисква-автомобилна специфична проверка (тестове за екологична надеждност, 10 000-часови тестове за живот, EMC тестове), за да се осигури съответствие с дългосрочните -изисквания за използване в превозни средства.
6.2 Тази PCB сглобка, произведена от BQC, подходяща ли е за среда с висока-вибрация?
Да, модулите на BQC SMT PCB по ISO 16949 са специално проектирани за среда с висока-вибрация и предлагат отлична устойчивост на вибрации:
Дизайн: Използват се подобрени механични структури (напр. удебелени ръбове на субстрата, оптимизирано разположение на компонентите за избягване на центъра-на-тежестта 偏移) и компоненти,-устойчиви на вибрации (напр. заключени конектори, устойчиви на висока-вибрация-ИС).
Процес: Морфологията на спойката се оптимизира по време на запояване (увеличаване на обема на спойката, контролиране на празнините по-малко или равно на 3%). За ключови компоненти (напр. BGA, сензори), технологията за запълване допълнително се използва за подобряване на здравината на свързване между спойките и субстрата.
Проверка: Пробите от всяка партида се подлагат на стриктно изпитване за вибрации (съвместимо с IEC 60068-2-6, 10-2000Hz честотен диапазон, 20G ускорение, 2 часа за X/Y/Z ос). След тестването не се наблюдава отделяне на компоненти или напукване на спойката и електрическите характеристики остават напълно нормални - отговаряйки на изискванията за непрекъснати вибрации на автомобилните приложения (напр. двигателно отделение, сценарии за монтаж на шаси).
6.3 Какви методи за изпитване се прилагат за гарантиране на качеството?
За да гарантира качеството на продукта, BQC прилага система за тестване на „пълен-процес, много-нива, с основни методи за тестване, включително:
Етап на поставяне: 100% AOI с камера с висока -разделителна способност (по-голяма или равна на 5 μm) за идентифициране на дефекти във външния вид (липсващи компоненти, неправилно подравняване, обратна полярност, студени споени съединения) със степен на покритие на откриване от 99,9%.
Етап на запояване: рентгенова инспекция (за долни-странични запоени съединения на BGA, CSP) за откриване на скрити дефекти (вътрешни кухини, мостове, студени запоени съединения) през компонентите. Тестване на якостта на спойката също се провежда върху проби (с помощта на тестер за опън за измерване на силата на отлепване на спойка, в съответствие със стандартите IPC-TM-650).
Функционален етап: ICT покрива над 98% от възлите на веригата за откриване на отворени вериги, къси съединения и отклонения на параметрите на компонентите. Освен това, 1% от пробите на партида се подлагат на функционално тестване (симулиране на действителни условия в-автомобила, за да се провери функционалността на PCB, напр. обработка на сигнала на ECU, предаване на данни от ADAS сензор).
Етап на надеждност: Всички продукти преминават тестове за околната среда (температурни цикли, влажна топлина, вибрации). Продуктите от висок{1}}край също се подлагат на тестове със солен спрей (за нови енергийни компоненти на шасито на превозни средства) и тестове за пренапрежение (за-модули за захранване на превозни средства), за да се гарантира дълго
Популярни тагове: ISO16949 SMT PCB монтаж, Китай, производители, фабрика, персонализирани, Интеграция на схемата за зареждане в сглобяване на PCB, Интеграция на веригата за изхвърляне в сглобяване на PCB, Електрическа ефективност на сглобяването на PCB, Интеграция на интерфейс на мишката в сглобяването на PCB, PCB монтаж за електроника, обем PCB монтаж


